ПРОИЗВОДСТВЕННЫЕ ТЕХНОЛОГИИ
Реболлинг BGA-компонентов: как точно восстановить геометрию вывода
Д. Рубай, В. Тюльков
ООО «Р-ТехноГрупп», технический директор, dr@r-technogroup.ru.
Владимирский государственный университет им. А. Г. и Н. Г. Столетовых, заведующий лабораторией поверхностного монтажа, smt.lab@yandex.ru.
ЭЛЕКТРОНИКА: Наука, технология, бизнес, №7/2026 · DOI: 10.22184/1992-4178.2026.260.7.112.118
Монтаж компонентов в BGA-корпусах, где контактные выводы расположены на нижней поверхности в виде массива шариков припоя, принципиально отличается от работы с традиционными компонентами и требует особых навыков и специального оборудования. Часто при ремонте печатных плат с BGA-компонентами возникает необходимость проведения реболлинга – ключевой процедуры при восстановлении таких компонентов. В статье рассмотрены основные методы реболлинга, базовые этапы и оснастка для проведения процесса. Представлена оценка качества восстановления шариковых выводов, проведено сравнение методов реболлинга на основе экспериментальных и расчетных данных.
Известно, что даже дорогая и ответственная техника иногда отказывает. Даже если процессы на производстве с точки зрения выполнения технологических операций и их контроля выстроены грамотно. Причин может быть множество: случайные удары печатной платы, нюансы эксплуатации, влияние окружающей среды. Хорошо, если есть возможность заменить оборудование без больших финансовых вложений. А что делать, если модуль стоит десятки, сотни тысяч и замены ему нет? Остается только ремонт. Один из важных видов ремонта печатных плат – реболлинг BGA-компонентов, которые все чаще применяются в различных устройствах. Процесс реболлинга не новый, и на рынке достаточно оборудования, устройств и оснастки для этого. Но мало иметь хороший инструмент – необходимо еще и правильно им воспользоваться.
Существует несколько методов проведения реболлинга. Попытаемся в них разобраться, при этом опустим процесс снятия шариков, а уделим внимание процессу восстановления шариковых выводов. На разных предприятиях он выглядит по-разному, поэтому наша цель – дать количественную оценку качества восстановления шариковых выводов путем сравнения экспериментальных и расчетных данных. В данной статье рассматриваются три основных метода реболлинга для шариков диаметром 0,5 и 0,6 мм. Шарики меньшего размера – 0,3 и 0,4 мм – не всегда поддаются автоматизированной установке, тем более ручной.
Итак, первый метод назовем «Заводской». Он повторяет процесс производства микросхем на предприятиях: на микросхему наносится паяльная паста, устанавливаются шарики и оплавляются по строго нормированному профилю. В этом случае геометрия шариковых выводов не отличается от оригинала. В реальных условиях для выполнения реболлинга необходимо:
1. нанести паяльную пасту, что проще выполнить с помощью трафарета (возможно нанесение пасты дозатором в случае небольшого количества точек и невысокой требуемой точности);
2. установить шарики на микросхему (оптимальным является применение автомата-установщика).
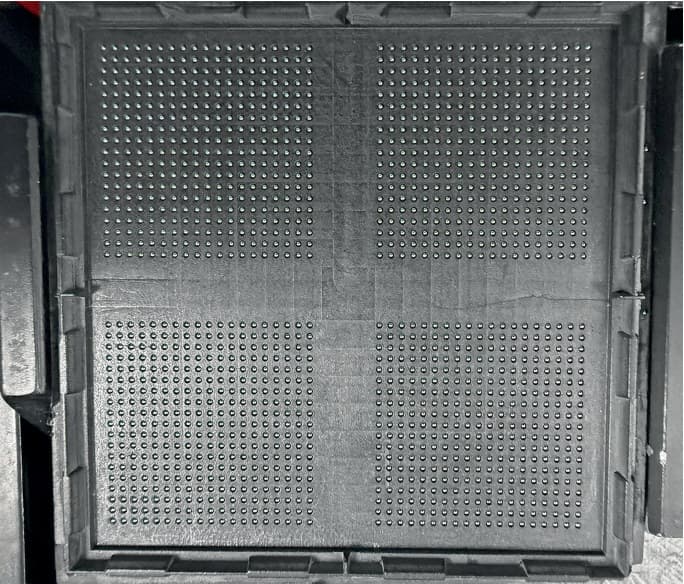
При трафаретной печати и установке шариков на автомате для точного позиционирования микросхемы необходимы держатели, а для правильной и быстрой установки шариков в автомате – поддон. Создается программа, по которой происходит захват и установка шариков на микросхему. После запуска машина в автоматическом режиме с высокой точностью выполняет процесс. Скорость современного оборудования и близкое расположение шариков позволяют достичь высокой производительности. Например, при скорости в 20 тыс. компонентов в час время установки для микросхемы с 676 выводами составит около 2 мин. Для проведения процесса необходимо спроектировать и изготовить соответствующий матричный питатель (поддон) для шариков диаметром 0,5 или 0,6 мм (рис. 1).
Для микросхем с небольшим количеством выводов вспомогательным методом является ручное нанесение пасты на дозаторе и установка шариков на полуавтомате. В этом случае возможна установка на компонент до 256 шариков. Дело в том, что у оператора после каждой сотни устают глаза и руки от напряжения, ему требуется перерыв. А после двух часов паста подсыхает, и шарики уже не держатся на поверхности. Ну а точность установки существенно зависит от физических возможностей оператора.
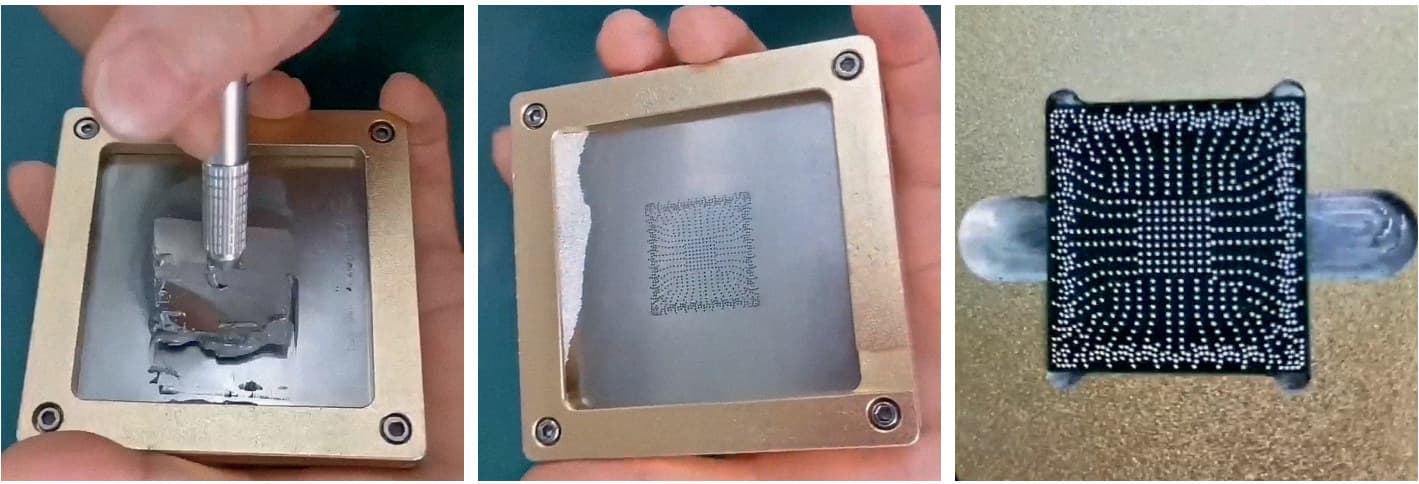
Еще один способ нанесения пасты и расстановки шариков – использование специальной механической оснастки с трафаретами (прямого или непрямого нагрева). Забегая вперед, скажем, что они бывают тонкими и толстыми. Оснастка состоит из двух частей, нижняя из которых – основа с механизмом позиционирования микросхемы, а верхняя – различные трафареты с механизмом совмещения. На компонент сверху накладываются тонкие трафареты для нанесения пасты, затем они совмещаются, далее мини-шпателем наносится паста (обычно не ниже пятого типа). После нанесения трафареты снимаются. Затем сверху на компонент накладывают более толстый трафарет. По поверхности раскатываются новые шарики-выводы, которые временно фиксируются на пасту за счет ее клейкости. Далее трафарет снимается. Процесс ручного нанесения пасты и шариков с помощью спецоснастки показан на рис. 2. Оплавление шариков производится в конвекционной печи по стандартному термопрофилю для пайки печатных плат.
Второй метод назовем «Флюс-гель». Его суть заключается в ручной или автоматизированной установке шариков на микросхему с предварительно нанесенным флюс-гелем. Здесь необходимо точное дозирование по всей плоскости микросхемы. Неравномерный по высоте флюс во время нагрева приведет к сдвигу шариков и высокой вероятности сплавления.
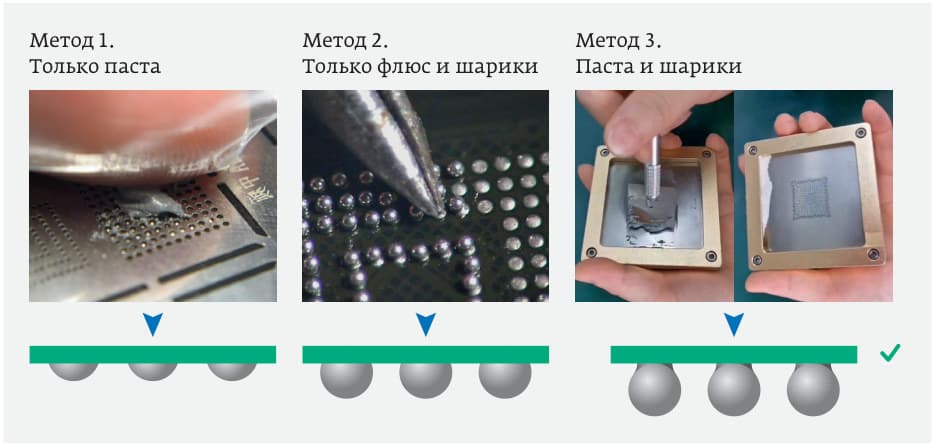
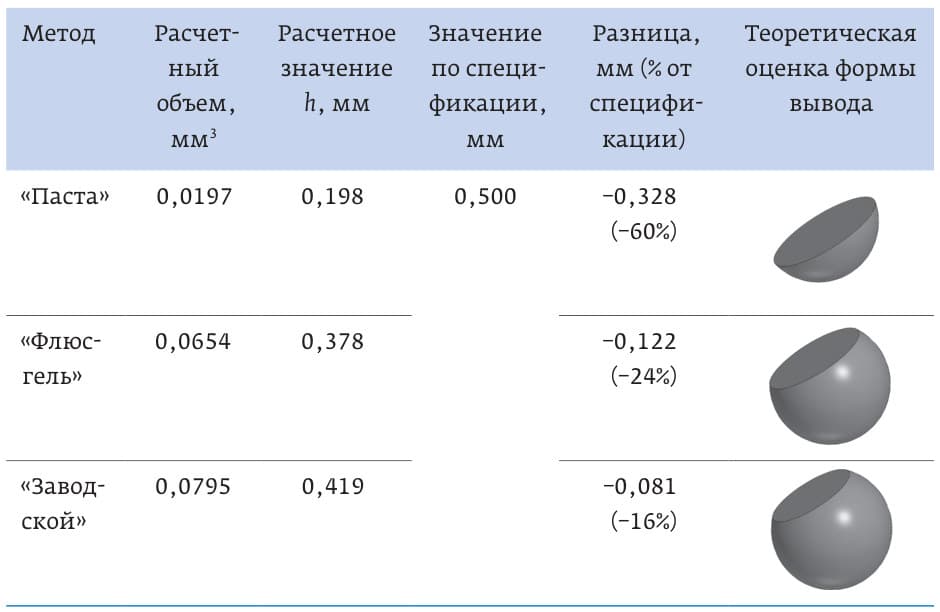
Третий метод назовем «Паста». Это нанесение паяльной пасты через трафарет и оплавление. Здесь, как и в предыдущем методе, изменяется высота шариков, теперь уже похожих, скорее, на выпуклые линзы. На рис. 3 графически показаны прогнозируемые результаты трех методов реболлинга.
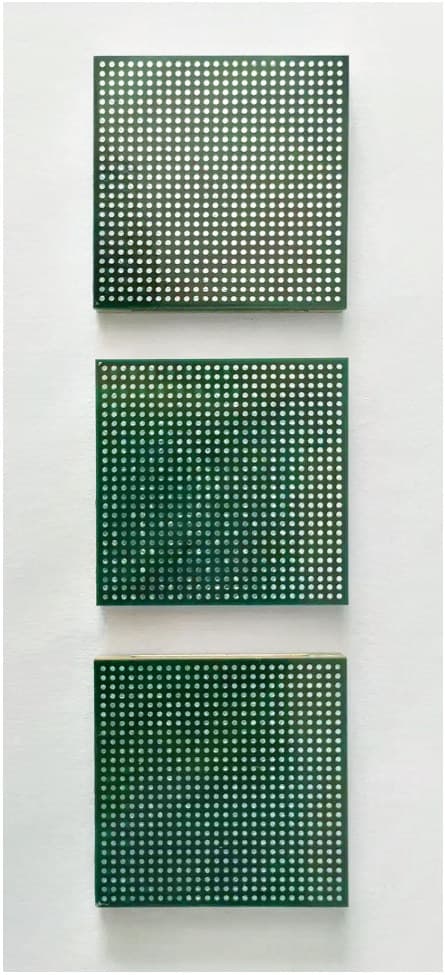
Для проведения экспериментов и проверки результатов расчетным методом были выбраны BGA-микросхемы Xilinx Kintex FFG 676 с шариковыми выводами диаметром 0,5 мм и шагом 1,0 мм. Микросхемы были сняты с оригинальных печатных плат и предварительно очищены от старых шариков (рис. 4). В качестве новых выводов использовали свинецсодержащие шарики из припоя Sn63Pb37 диаметром 0,5 мм. Эксперименты по исследованию различных методов реболлинга проводились в лаборатории поверхностного монтажа Владимирского государственного университета им. А. Г. и Н. Г. Столетовых.
Попробуем оценить методы реболлинга с точки зрения формирования шарика. Очевидно, что объем шарикового вывода будет сформирован из металлической части «ингредиентов», которые используются в описанных трех методах:
• в «Заводском» методе – из самого шарика и металлической части паяльной пасты;
• в методе «Флюс-гель» – только из шарика;
• в методе «Паста» – только из металлической части пасты.
Начнем с более простого метода – «Паста». Искомое значение объема рассчитывается исходя из объема цилиндра диаметром D = 0,5 мм (радиус R = 0,25 мм) и высотой, равной толщине трафарета – обычно не более h = 0,2 мм. Таким образом, объем шарика будет равен:
Vп = πR²h = 3,14159 · 0,25² · 0,2 = 0,0393 мм³.
Как показывает практика, при печати за счет передачи давления жидкой пасты в разные стороны реальный объем будет чуть больше – примерно на 15–20%. Учитывая этот факт и среднюю объемную долю припоя в пасте k = 0,5, объем линзы будет равен:
Vп = 0,0393 · 1,2 · 0,5 = 0,0236 мм³.
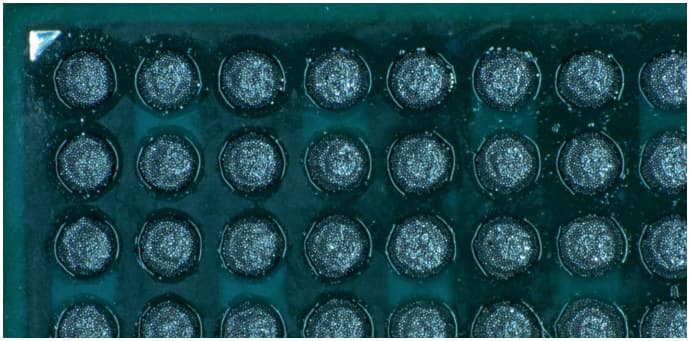
Микросхема с нанесенной пастой показана на рис. 5.
Для метода «Флюс-гель» берем только объем шарика с радиусом R = 0,25 мм, который рассчитывается по следующей формуле (очевидно, что здесь коэффициент объемной доли неприменим):
Vф = 4/3 · πR³ = 4/3 · 3,14 · 0,25³ = 0,0654 мм³.
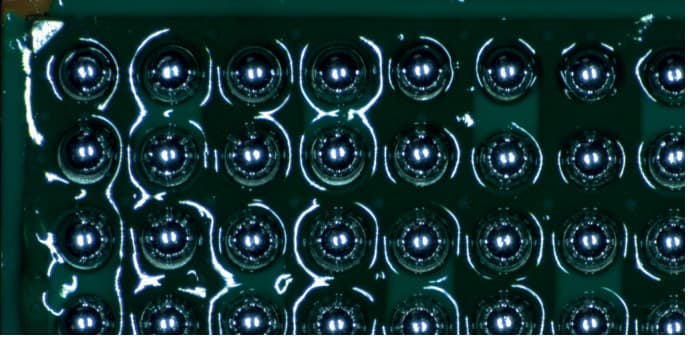
Для данного метода был подготовлен образец с нанесенным флюс-гелем и установленными шариками (рис. 6).
Для «Заводского» метода объем рассчитаем как сумму объемов металлического шарика радиусом R = 0,25 мм и металлической части нанесенной пасты с той лишь разницей, что толщина трафарета будет почти в два раза меньше, то есть h = 0,1 мм:
Vз = 4/3 · πR³ + (πR²h) · k = 4/3 · 3,14 · 0,25³ + 3,14159 · 0,25² · 0,12 · 0,5 · 1,2 = 0,0654 + 0,0141 = 0,0795 мм³.
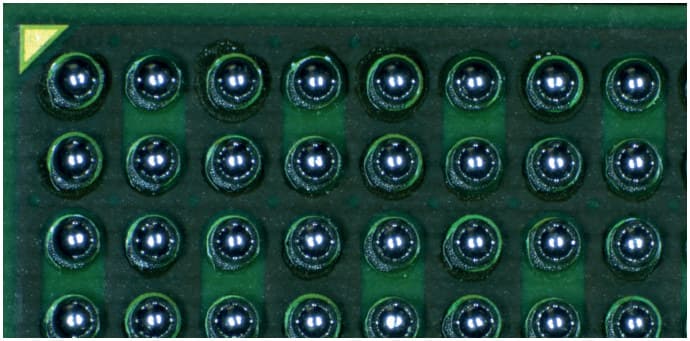
Результат реболлинга показан на рис. 7.
Полученный шариковый вывод будет иметь форму шарового сегмента, основание которого – контактная площадка с диаметром 0,5 мм. Теперь попробуем пересчитать объем шарового сегмента. Введем обозначения, показанные на рис. 8.
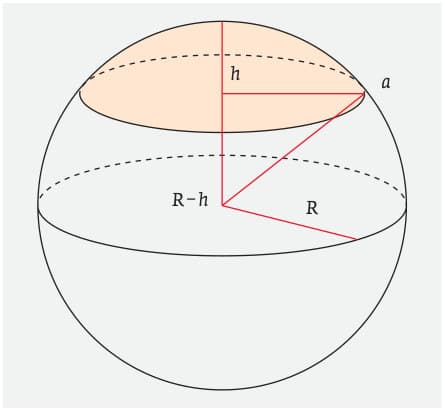
В данном случае для решения можно составить систему нелинейных уравнений с двумя неизвестными: R – радиус шара, сектор которого образуется на поверхности с радиусом сечения, равным радиусу контактной площадки а = 0,25 мм (с учетом полной смачиваемости), и h – высота сектора, который и будет образовывать высоту вывода в конечном итоге. В первом уравнении выразим величину R − h через гипотенузу прямоугольного треугольника. Второе уравнение – формула объема (V) шарового сегмента, выраженная через радиус шара R и высоту сегмента h. Таким образом, система уравнений будет выглядеть так:
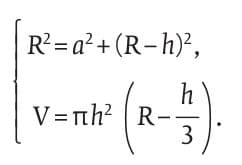
Решив эту систему нелинейных уравнений численным методом, получим значения h для указанных методов (табл. 1).
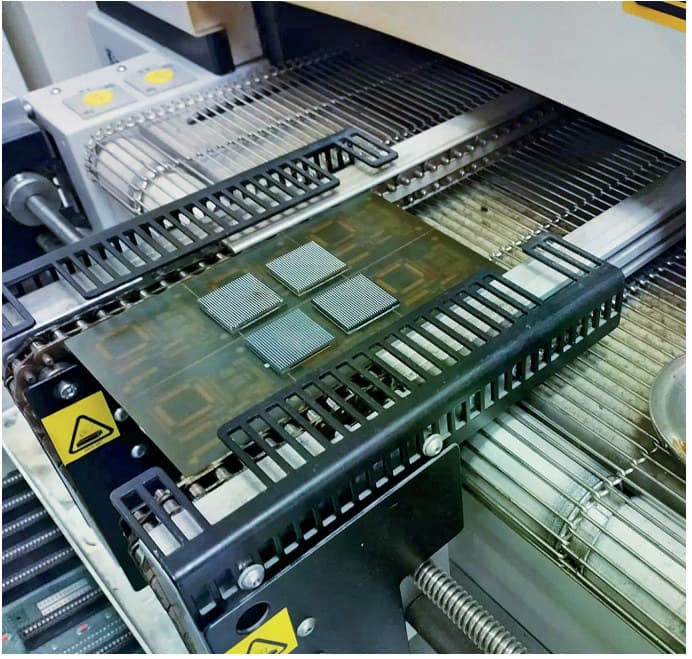
Вышеупомянутые образцы, где использовались различные методы восстановления шарика, были подготовлены и запаяны в одном цикле (рис. 9). Внешний вид образцов после оплавления представлен на рис. 10.
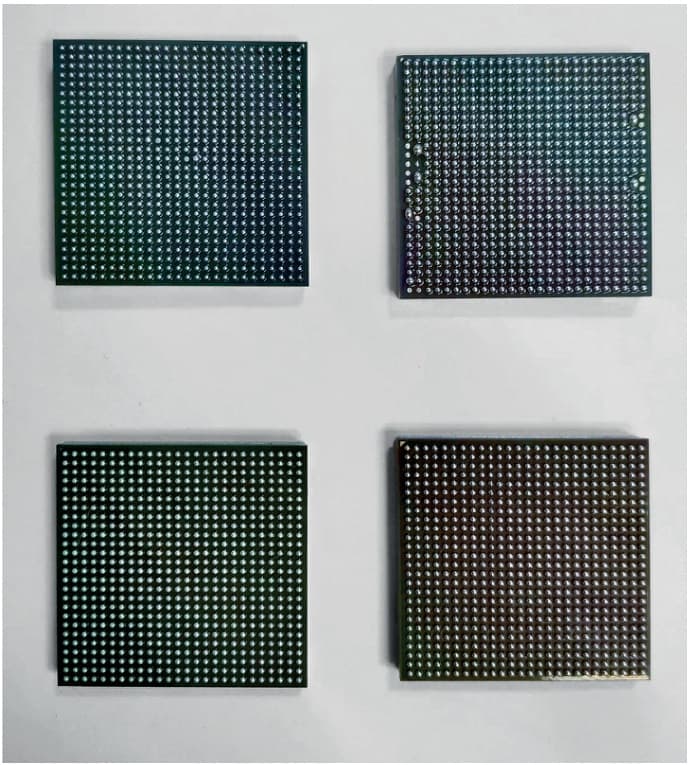
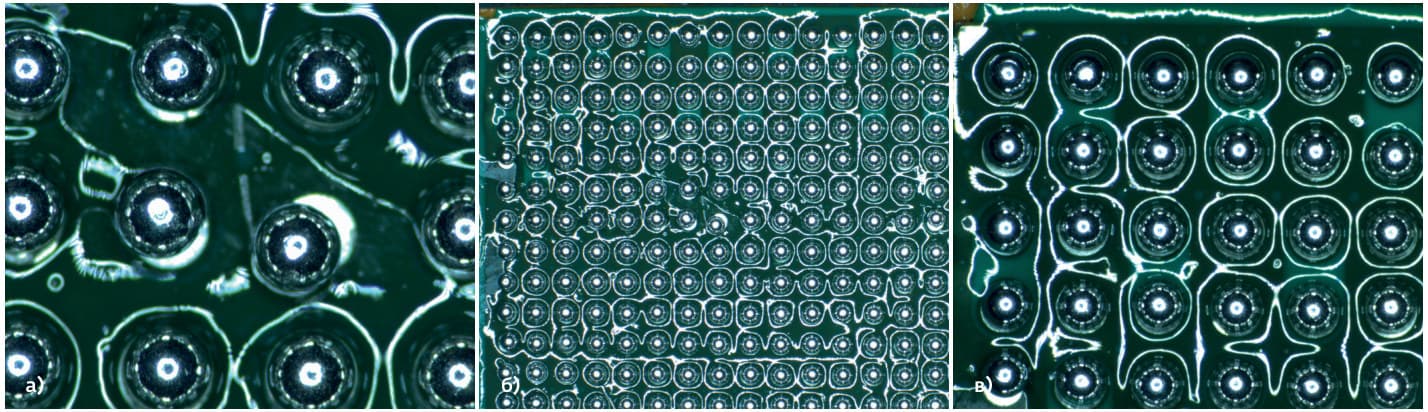
Даже при небольшом увеличении видно, что имеются дефекты в образцах, полученных по методам «Паста» и «Флюс-гель». Для метода «Паста» характерно, что в нескольких местах за счет поверхностного натяжения паста стеклась с соседних выводов в один большой шарик, образовав пустоту на контактной площадке рядом (рис. 11а). А в случае метода «Флюс-гель», помимо обильных остатков флюса, которые надо отмывать, образовалось большое количество слипшихся шаров из-за их нестабильного поведения на жидком флюсе (рис. 11б). В образце по методу «Заводской» достигнуто правильное расположение выводов и отсутствие дефектов (рис. 11в).
Для оценки соответствия результатов расчетной и экспериментальной части был сделан замер общей толщины компонента с помощью цифрового штангенциркуля. Результаты измерений представлены на рис. 12.
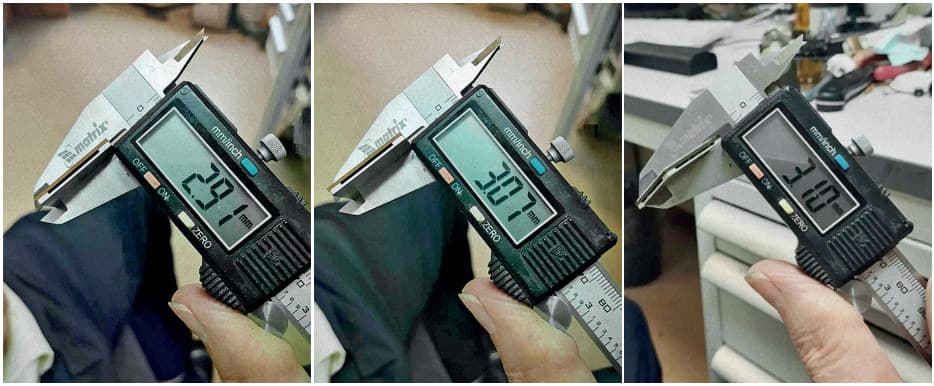
Нормативное поле допуска от производителя на общую толщину микросхемы составляет 3,17 ± 0,2 мм (от 2,97 до 3,37 мм). Сравнительные результаты по методам реболлинга представлены в табл. 2.
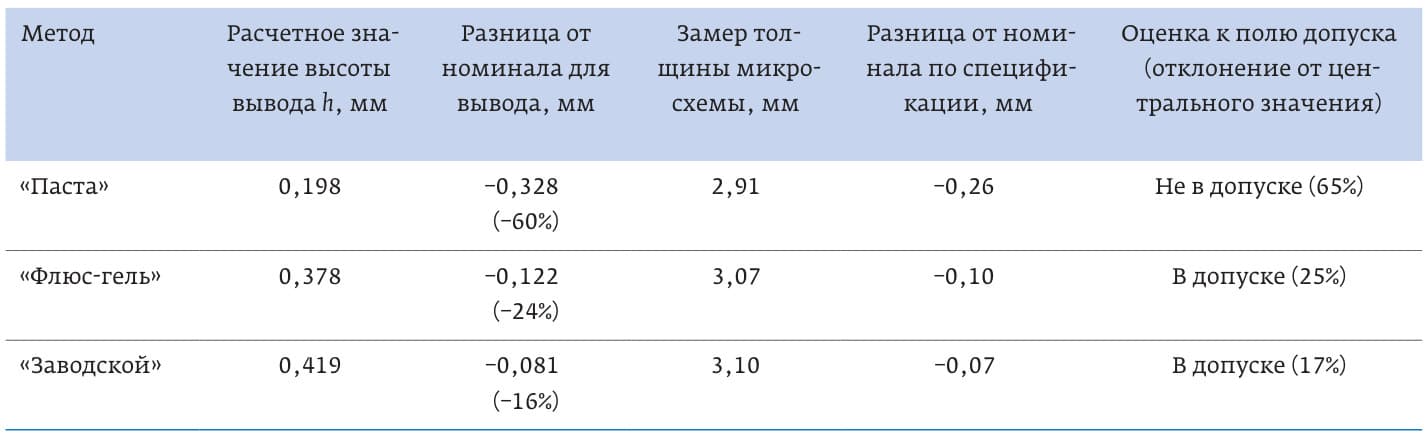
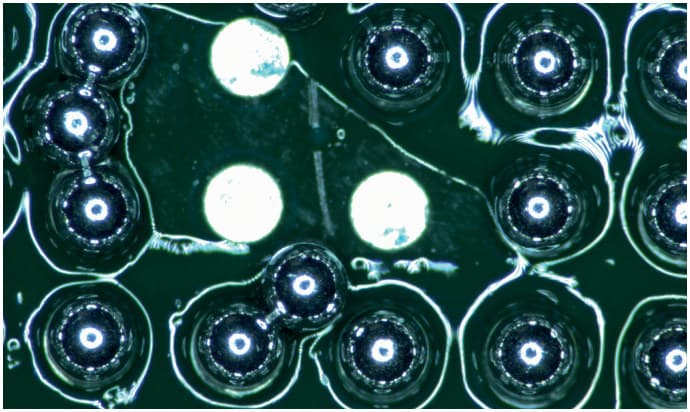
Процентные отношения отклонений от номиналов для вывода и компонента в целом дают понимание того, что основная разница в размерах после реболлинга обусловлена именно размерами выводов. Из приведенных данных видно, что метод «Паста» ни при каких условиях не попадает в поле допуска. Что касается методов «Флюс-гель» и «Заводской», то, несмотря на близкие значения, видно, что метод с пастой и шариками дает результат ближе к оригинальному заводскому значению. Более того, метод с флюс-гелем и шариками приводит к дефектам при смещении шаров, а также к необходимости более тщательной отмывки остатков. Пример дефектов при методе с флюс-гелем показан на рис. 13.
Чем больше разница от номинального значения заводского компонента, тем больше негативных последствий для электронного модуля в целом после его повторного монтажа:
• нарушаются тепловые режимы работы за счет уменьшенного воздушного зазора;
• возникают сложности при проведении тщательной отмывки и просушки компонента;
• уменьшенная длина вывода может сказаться на работе модуля на высоких и сверхвысоких частотах.
Таким образом, несмотря на широкое распространение реболлинга для ремонта BGA-компонентов, проводить его следует правильно, корректно выбрав метод, стремясь восстановить размеры компонента до его исходных оригинальных размеров. Необходимо контролировать размеры шариковых выводов с высокой точностью – на глаз это сделать невозможно. Следует учитывать, что некоторые последствия отклонения размеров компонента от оригинальных значений могут проявить себя только в период эксплуатации у заказчика. Поэтому для того, чтобы минимизировать риски отказов, нужно корректно применять технологию – только в этом случае будет гарантирована длительная работоспособность изделия.